PLA vs PETG: подробный гид по выбору филамента для начинающих и 3D-ферм
Детальное сравнение PLA и PETG: механическая прочность, температура деформации, спекаемость слоев, настройки обдува и выбор под серийную печать на 3D-фермах.
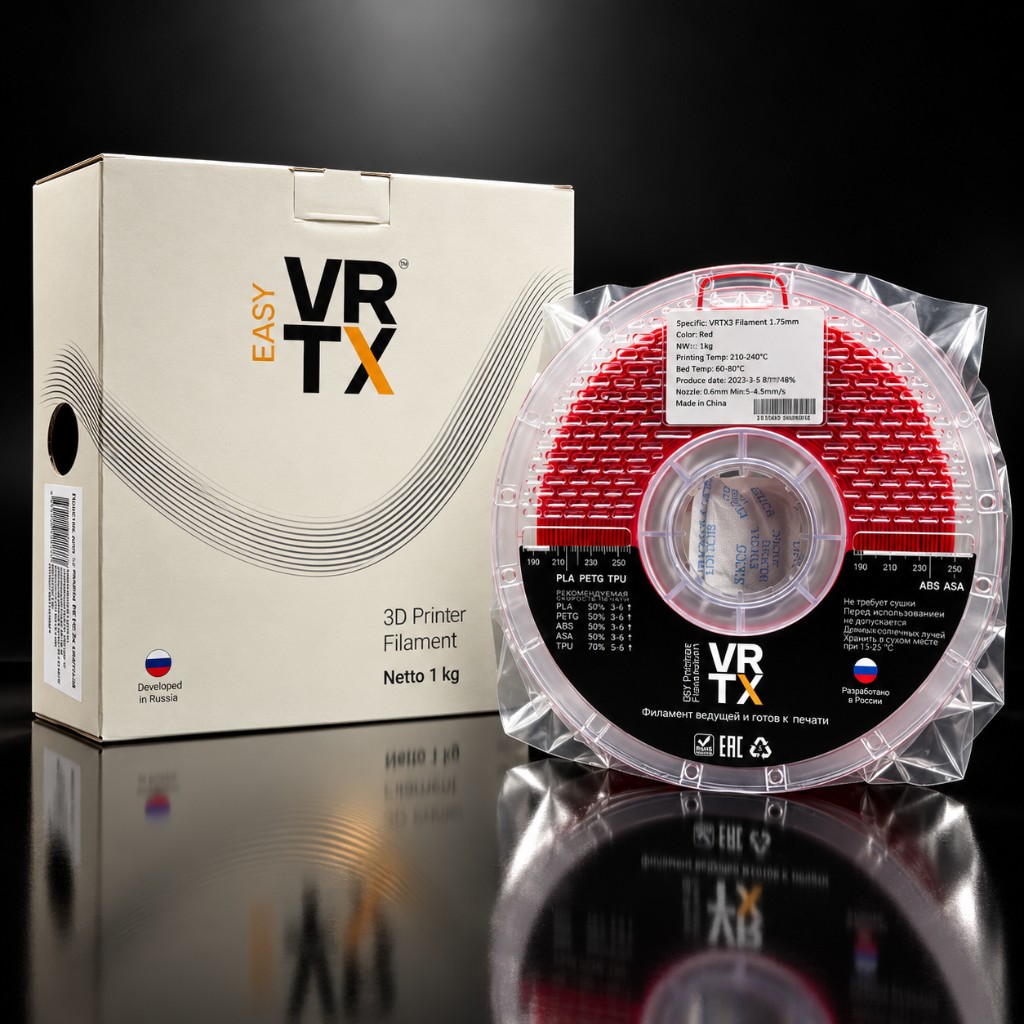
Спор между PLA и PETG — фундаментальный в 3D-печати. Оба полимера считаются базовыми и максимально доступными, однако за внешней простотой работы скрываются противоположные характеристики жесткости, текучести и поведения детали под длительной нагрузкой.
Для владельцев домашних принтеров и коммерческих 3D-ферм правильный выбор полимера определяет себестоимость партии, время пост-обработки и надёжность готовых изделий.
1. Механический профиль: жесткость против ударопрочности
Распространенное заблуждение новичков гласит, что PETG во всем превосходит PLA. На практике полимеры ведут себя по-разному:
- PLA (полилактид): Обладает максимальной жесткостью и высоким модулем упругости (~3500–3800 МПа). Модель из PLA практически не прогибается, идеально держит мелкую детализацию и рельеф, но при пиковой ударной перегрузке колется со сколом.
- PETG: Более вязкий и эластичный материал (модуль упругости ~2100 МПа). При ударе деталь слегка пружинит и амортизирует, исключая появление трещин.
Важно: PLA подвержен эффекту ползучести (creep). Если напечатать из него зажим или пружинную клипсу, находящуюся под постоянным натяжением, через пару недель пластик «потечет» и ослабнет. Для нагруженных защелок и зажимов всегда используйте VRTX PETG.
2. Температурный порог и стойкость к ультрафиолету
- PLA: Начинает размягчаться уже при 55–60 °C. Забытая летом в закрытой машине деталь или корпус светильника потеряют форму под собственным весом. Кроме того, чистый биополимер чувствителен к длительному воздействию влаги и солнечных лучей.
- PETG: Держит нагрев до 70–75 °C и полностью инертен к ультрафиолету. Изделия из PETG годами служат на открытом воздухе, не выцветают и не деградируют от дождей.
Если же вам требуются детали для работы при температурах под 100 °C, изучите наш инженерный разбор ABS или PETG: что выбрать для корпуса и функционального узла.
3. Особенности настройки печати
| Параметр процесса | VRTX Easy PLA | VRTX PETG |
|---|---|---|
| Температура сопла | 195–215 °C | 230–245 °C |
| Температура стола | 50–60 °C | 70–85 °C |
| Охлаждение детали (обдув) | 100% (требует активного потока) | 30–50% (избыток обдува ослабляет слои) |
| Склонность к образованию нитей | Минимальная | Повышенная (требует точного ретракта) |
| Межслойная спекаемость | Отличная на сжатие | Превосходная монолитная спайка |
| Запах при работе | Легкий сладковатый | Отсутствует |
4. Что выгоднее для серийных 3D-ферм?
В рамках производственной фермы каждый грамм и секунда печати влияют на маржинальность:
- VRTX PLA позволяет печатать на предельных скоростях благодаря моментальной кристаллизации под обдувом. Идеален для сувениров, макетов, прототипов и корпусов домашней электроники.
- VRTX PETG — стандарт для технических деталей, кронштейнов, держателей и упаковки. Он не требует закрытой термокамеры, при этом даёт монолитную межслойную спекаемость.
Подробные таблицы просушки для обоих материалов смотрите в руководстве Сушка и хранение филамента.
Оригинал статьи и заказ сертифицированных филаментов с быстрой отгрузкой со склада: 3dvortex.ru